¿Cómo elegir un medidor EL/PL fotovoltaico? ¿Qué parámetros hay que mirar?
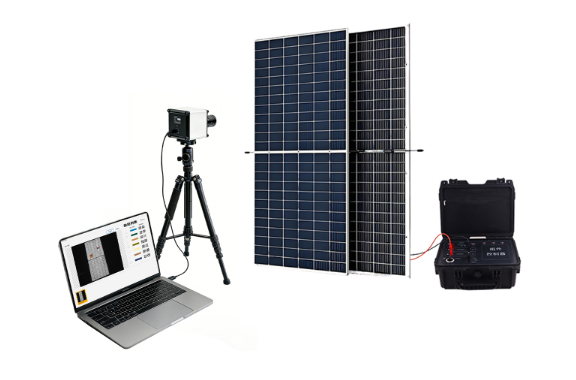
En el sistema de control de calidad de la cadena de la industria fotovoltaica, las pruebas EL (Electroluminiscencia) y PL (Fotoluminiscencia) son técnicas clave para identificar defectos internos en los módulos. Desde la producción de celdas, el empaquetado de módulos, la recepción de mercancías hasta la operación y mantenimiento de las plantas, cada etapa tiene diferentes requisitos de rendimiento para los equipos de prueba. Ante la amplia variedad de equipos en el mercado, cómo elegir el modelo adecuado para su propio escenario es una cuestión que preocupa a muchos profesionales. Este artículo analiza desde tres dimensiones: principio técnico, parámetros clave y adaptación a escenarios, para organizar de manera sistemática las ideas para seleccionar un detector fotovoltaico EL/PL.
I. Primero aclaremos: Diferencias de principio entre la detección EL y PL
Antes de seleccionar un equipo, es necesario comprender la lógica subyacente de estas dos tecnologías de detección, ya que esto determina directamente los límites de aplicación del equipo.
La detección EL (Electroluminiscencia) funciona aplicando un voltaje directo al módulo fotovoltaico, haciendo que los electrones y huecos dentro de la celda se recombinen en la unión PN y liberen fotones. Estos fotones se concentran principalmente en el rango del infrarrojo cercano, son invisibles al ojo humano y requieren un chip de imagen especializado para capturarlos y convertirlos en una imagen visual. La distribución de luces y sombras en la imagen EL refleja la uniformidad del rendimiento eléctrico del módulo; las áreas oscuras suelen indicar defectos. Esta tecnología se centra en detectar defectos eléctricos, como microfisuras, rotura de barras, soldaduras defectuosas, manchas negras y cortocircuitos, siendo ampliamente utilizada en la inspección de calidad de módulos terminados y en el mantenimiento de módulos en operación.
La detección PL (Fotoluminiscencia), por otro lado, utiliza una fuente de luz de longitud de onda específica para iluminar el material fotovoltaico, excitando a los electrones a un estado de alta energía, y cuando los electrones regresan liberan fotones que forman la señal de luminiscencia. La intensidad de la señal PL está directamente relacionada con la calidad intrínseca del material, y en las áreas defectuosas se produce más recombinación no radiativa, reduciendo la intensidad lumínica. La detección PL se enfoca más en evaluar la calidad cristalina del material, la distribución y uniformidad del tiempo de vida de los portadores, pudiendo identificar daños en la red cristalina, contaminación por impurezas o pasivación desigual, siendo más utilizada en desarrollo de procesos de celdas y control de fabricación.
En resumen, la EL requiere conexión eléctrica y se enfoca en defectos eléctricos; la PL se basa en la excitación por luz y se centra en los defectos intrínsecos del material. Los equipos portátiles actuales en su mayoría soportan ambos modos, EL y PL, para adaptarse a diversas necesidades de inspección en campo.
II.Elección esencial: Interpretación de seis parámetros clave
Para evaluar el rendimiento integral de un detector EL/PL, se pueden analizar los siguientes seis aspectos clave uno por uno.
1. Chip de imagen y especificaciones de píxeles
El chip de imagen es el componente central del equipo de detección y determina directamente la claridad de la imagen y la capacidad de identificar defectos. Actualmente, en el mercado existen principalmente dos tipos de chips:
Uno es el chip de imagen de silicio con mejora de infrarrojo cercano, con un costo relativamente controlable, optimizado para la respuesta en el rango del infrarrojo cercano, capaz de obtener imágenes claras en entornos oscuros o nocturnos, con una amplia gama de especificaciones de píxeles, desde unos pocos millones hasta decenas de millones. El otro es el chip de imagen InGaAs, que tiene una eficiencia cuántica más alta para la luz infrarroja cercana y una velocidad de respuesta más rápida; incluso en luz intensa durante el día puede filtrar eficazmente la interferencia de la luz de fondo, permitiendo la detección en cualquier momento, aunque el costo del equipo es relativamente más alto.
El número de píxeles determina la resolución espacial de la imagen. Los equipos de nivel básico suelen tener entre 1,3 y 3 millones de píxeles, suficientes para identificar defectos macroscópicos como grietas o ruptura de celda; los equipos de gama alta pueden alcanzar más de 5 millones de píxeles, con una resolución de hasta 2560×2048, capaces de capturar defectos microscópicos de nivel micrométrico, ideales para investigación de laboratorio y control de calidad de alta precisión.
2. Modo de detección y adaptabilidad al entorno
La adaptabilidad al entorno es un indicador clave para equipos que se usarán al aire libre, principalmente reflejado en las condiciones de iluminación en las que pueden operar.
Los equipos para uso nocturno dependen de entornos con poca luz, debiendo usarse de noche, en salas oscuras o bajo condiciones de bloqueo de luz. Su ventaja es un alto contraste de imagen y costo moderado, adecuado para operaciones de mantenimiento de plantas en horarios fijos. Los equipos para todo el día, con chips InGaAs y filtros específicos, pueden capturar imágenes estables bajo luz solar directa, días nublados o lluviosos, sin depender de la luz diurna, ofreciendo mayor flexibilidad en las inspecciones, como pruebas de llegada de mercancía o aceptación en sitio con horarios variables.
Además del modo EL, es importante valorar si soporta detección PL. El modo PL no requiere conectar el circuito del módulo y se activa solo con una fuente de luz, siendo ventajoso en situaciones donde el módulo no está cableado, es difícil conectarlo o se necesita evaluar la calidad intrínseca del material. Los equipos que soportan EL de día, PL de día y EL de noche tienen mayor capacidad de adaptación a distintos escenarios.
3. Velocidad de detección y sensibilidad
La velocidad de detección afecta directamente la eficiencia del trabajo, generalmente medida por el tiempo de exposición de una sola imagen. A menor tiempo de exposición, mayor cantidad de módulos se pueden inspeccionar por unidad de tiempo. Los equipos convencionales suelen tener tiempos de exposición de cien milisegundos a un segundo, mientras que los de alta velocidad pueden reducirlo a decenas de milisegundos, ideales para inspecciones rápidas de gran volumen.
La sensibilidad refleja la capacidad del equipo para captar señales de luz débil. Los equipos de alta sensibilidad pueden obtener imágenes claras con baja corriente de inyección, detectando defectos más pequeños, y reduciendo las exigencias sobre la fuente de alimentación. La sensibilidad depende del rendimiento del chip, la apertura del lente y los algoritmos de reducción de ruido de la imagen, por lo que al elegir el equipo no se debe considerar solo un parámetro, sino juzgar de manera integral según los resultados de imagen reales.
4. Capacidad de reconocimiento inteligente y procesamiento de datos
La interpretación manual de imágenes EL depende de la experiencia y su eficiencia es limitada. Los equipos actuales generalmente incorporan algoritmos de identificación de defectos con IA, que pueden reconocer y marcar automáticamente tipos comunes de defectos como grietas ocultas, roturas de celda, fragmentos y cortocircuitos, reduciendo errores y carga de trabajo humana. La precisión del algoritmo, el nivel de detalle de la clasificación de defectos y la flexibilidad para personalizar tipos de defectos son puntos clave a evaluar.
Las funciones de gestión de datos también merecen atención. Si admiten posicionamiento GPS, registro de códigos de barras de los módulos, generación automática de informes de inspección, exportación masiva de datos y estadísticas de defectos de la planta, esto impacta directamente en la gestión posterior de registros de operación y mantenimiento y en la construcción de un sistema de trazabilidad de calidad.
5. Portabilidad y modo de operación
En escenarios de operación y mantenimiento al aire libre, la portabilidad del equipo es muy importante. El peso total, el tamaño y la fuente de alimentación son tres indicadores principales. Los modelos más ligeros suelen pesar menos de 1 kilogramo, pueden ser transportados con una sola mano y son adecuados para áreas de acceso complicado como zonas montañosas o techos. En cuanto a la alimentación, los equipos con batería de litio incorporada o compatibles con power banks permiten una implementación más flexible en campo.
En cuanto a la operación, la mayoría de los equipos portátiles se conectan inalámbricamente a tabletas o portátiles y permiten configurar parámetros, capturar imágenes y analizar defectos mediante una interfaz visual. La simplicidad de la lógica de operación y la facilidad de aprendizaje también impactan en la experiencia de uso real.
6. Accesorios y capacidad de expansión
La integridad de los accesorios afecta el rango de adaptación del equipo a distintos escenarios. Los accesorios comunes incluyen lentes de diferentes distancias focales, trípodes, cajas de control de módulos o de strings, entre otros. El lente determina la distancia de inspección y el campo de visión: lentes de teleobjetivo son adecuados para inspección a larga distancia, mientras que lentes gran angular pueden cubrir áreas más grandes de una sola vez. La caja de control se utiliza para proporcionar un voltaje positivo estabilizado a los módulos, diferenciando las especificaciones de salida a nivel de módulo o de string.
Algunos fabricantes también ofrecen versiones para drones, que se pueden montar en plataformas de drones para realizar inspección rápida de grandes plantas, siendo especialmente útiles en plantas en zonas montañosas o sobre el agua donde la inspección manual es complicada.
III. Selección según el escenario: Recomendaciones de configuración para cuatro escenarios típicos
Las demandas principales varían según el escenario de aplicación, por lo que la selección también debe diferenciarse.
Laboratorio de investigación y control de calidad de procesos
Este tipo de escenario requiere alta precisión de detección, repetibilidad de datos y profundidad de análisis, y necesita soportar análisis cuantitativo de la vida útil de los portadores y estudios de correlación de parámetros de proceso. Se recomienda elegir modelos con más de 3 millones de píxeles y ajuste de parámetros fino, junto con software de análisis profesional, para satisfacer las necesidades de investigación de células solares de distintas rutas tecnológicas como monocristalinas, policristalinas, TOPCon, HJT, etc. Por ejemplo, el equipo de la serie de laboratorio FigSpec-PL-500 de Caspec, combinado con un sistema de imágenes hiperespectrales, es adecuado para investigación de materiales y optimización de procesos.
Recepción de componentes y inspección de materiales entrantes
Este tipo de escenario enfatiza la inmediatez de la detección y la movilidad, necesitando un despliegue rápido en el almacén o en el área de descarga. Se recomienda elegir modelos portátiles para todo clima, capaces de realizar inspecciones durante el día, sin esperar trabajo nocturno, con 2 a 3 millones de píxeles, suficiente para la detección rutinaria de grietas ocultas. Modelos de gama media como el Caspec CS-EP-250 son bastante adecuados, equilibrando precisión y eficiencia, y permitiendo inspección rápida por lotes.
Operación y mantenimiento de plantas y detección de fallos in situ
Las inspecciones diarias se centran principalmente en el cribado rápido, por lo que se puede optar por modelos portátiles de nivel básico, suficientes para identificar defectos habituales; la evaluación posdesastre o la inspección profunda de fallos requiere equipos de mayor resolución. Dado que la operación en plantas suele ser al aire libre, los equipos deben tener buena adaptabilidad ambiental y autonomía. Modelos básicos todo clima como el Caspec CS-EP-230 son adecuados para inspecciones diarias, mientras que modelos de alta resolución se usan para inspecciones especializadas. Para escenarios mayormente nocturnos, también se pueden elegir los modelos de la serie EP-N, diseñados para la noche, con un costo relativamente favorable.
Inspección de grandes plantas mediante drones
Para plantas solares a gran escala de más de cientos de megavatios, la inspección manual de cada módulo es poco eficiente. Las soluciones de detección EL/PL montadas en drones permiten un cribado rápido de grandes áreas, primero localizando las zonas defectuosas y luego confirmándolas manualmente. Los equipos aéreos de la serie EP-DU/EP-NU de Caspec son compatibles con las principales plataformas de drones, soportan varios modos de detección y son adecuados para inspecciones periódicas en plantas de gran escala.
IV. Visión general del sistema de productos de CHNSpec Technology
Como fabricante nacional enfocado en los campos de imagen espectral e inspección fotovoltaica, la línea de productos de detección EL/PL de CHNSpec Technology cubre diversas formas, desde laboratorio hasta exteriores, y desde dispositivos portátiles hasta montados en aeronaves.
En el campo de la detección portátil, la serie CS-EP de probadores fotovoltaicos EL/PL para todo clima es su nuevo producto estrella, que incluye modelos como CS-EP-230, CS-EP-250, CS-EP-270, con resolución de 1,3 a 5 millones de píxeles, compatible con modos de detección EL diurna, PL diurna y EL nocturna, peso del dispositivo inferior a 1 kg,操作 mediante tablet, e incluye algoritmos de reconocimiento de defectos con IA y función de generación de informes.
Simultáneamente, las series EP-D para todo clima y EP-N para uso nocturno ofrecen más opciones de resolución; la serie EP-N llega hasta 48 millones de píxeles, adecuada para detección nocturna de alta precisión.
En el ámbito de detección a bordo, las series EP-DU/EP-NU se adaptan a las principales plataformas de drones industriales, soportan vista previa remota en tiempo real y se usan para inspección rápida de grandes estaciones. Para laboratorio, existe la serie FigSpec-PL de equipos de imagen hiperespectral, dirigida a investigación y control de calidad de alta precisión.
En general, la línea de productos de CHNspec Technology es bastante completa, permitiendo a los usuarios con distintos presupuestos y necesidades de precisión encontrar un modelo adecuado.
V. Resumen de selección: tres pasos para determinar la solución adecuada
Se resume la estrategia de selección en tres pasos para facilitar decisiones rápidas:
Paso 1: Definir el escenario de uso. ¿Es para investigación de laboratorio, inspección de materiales, operación de estaciones o inspección de grandes áreas? El escenario determina la forma del equipo y sus funciones clave.
Paso 2: Fijar los parámetros clave. Según el nivel de precisión, determinar la resolución; según el tiempo de operación, decidir si se requiere capacidad para todo clima; y según la carga de trabajo, evaluar la necesidad de velocidad de detección y reconocimiento inteligente.
Paso 3: Evaluar el costo de implementación integral. Además del costo de adquisición del equipo, considerar la capacitación de operación, mantenimiento, capacidad de expansión de accesorios y la velocidad de respuesta del soporte técnico del fabricante.
Los equipos de detección EL/PL son una inversión a largo plazo para el control de calidad fotovoltaica; solo un equipo adecuado al escenario propio, con rendimiento estable y soporte postventa confiable, podrá alcanzar su verdadero valor a lo largo de todo su ciclo de vida.


Obtener más información
Correo electrónico*
Teléfono*
nombre*
País/Región*
¿Qué producto te interesa/qué ayuda necesitas?*
código de verificación