Измерение цвета и блеска для контроля внешнего вида | Спектрофотометр CHNSpec DS‑87CG
При контроле качества таких изделий, как пластиковые детали, лакокрасочные покрытия, элементы салона автомобиля или корпуса бытовой техники, «стабильность цвета» зачастую является важнейшим критерием.
Многие компании используют колориметры для преобразования цветов, воспринимаемых человеческим глазом, в количественные показатели (например, значения L, a, b и ΔE). Это позволяет оценить разницу в цвете между образцом и эталоном.
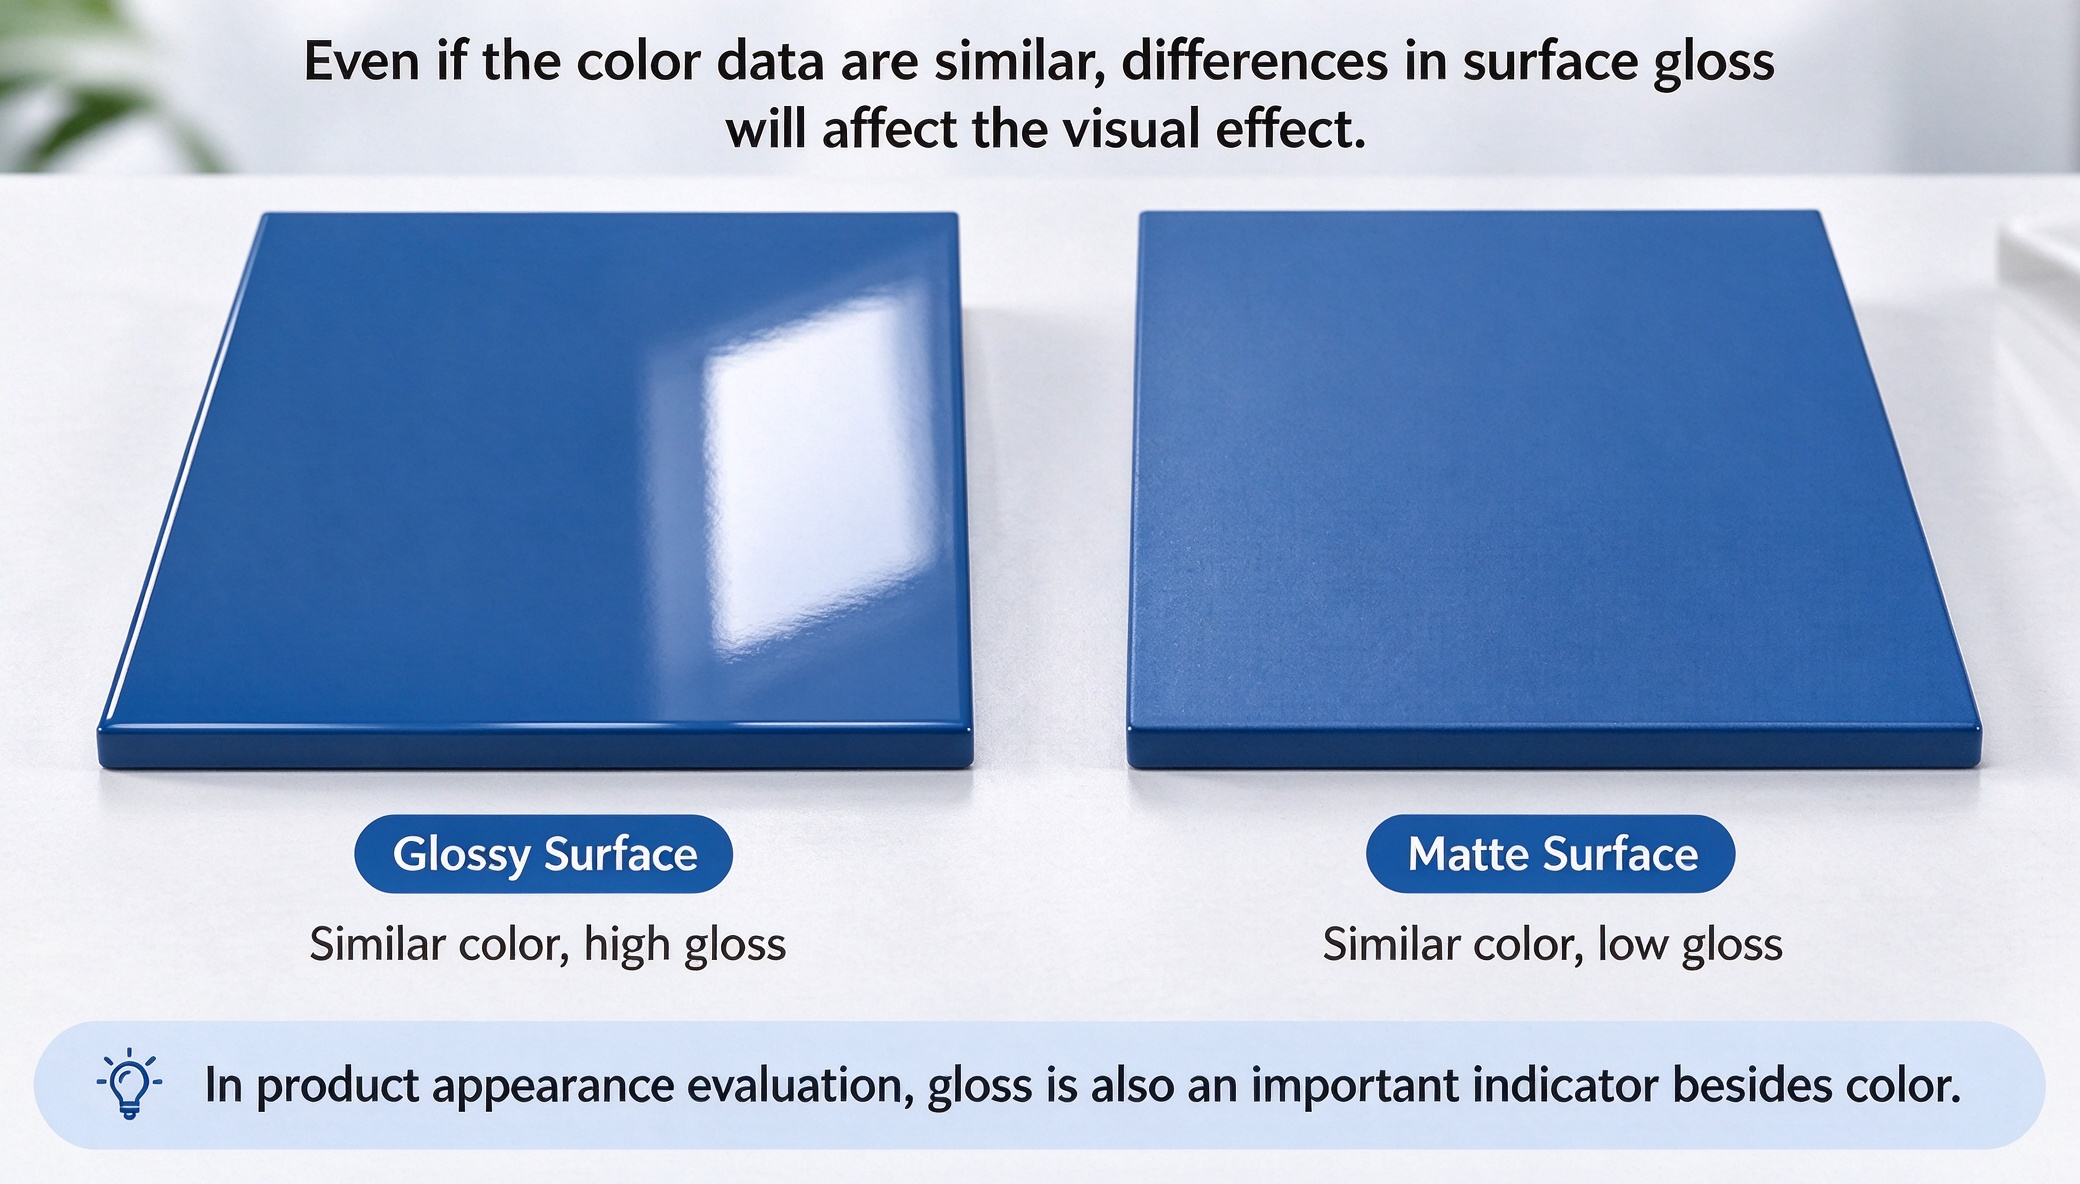
Однако на практике часто возникает проблема: даже если показатели цвета у двух образцов практически идентичны, при их сопоставлении отчетливо видна разница.
Почему так происходит?
Одна из причин заключается в том, что наше восприятие «внешнего вида» объекта не ограничивается только его цветом.
I. Оценка внешнего вида изделия: цвет и блеск как самостоятельные характеристики
Когда свет падает на поверхность объекта, происходят такие процессы, как поглощение, отражение и рассеяние.
Характеристики отражения света объектом в различных диапазонах длин волн видимого спектра определяют цвет, который мы видим, в то время как свойства зеркального (направленного) отражения влияют на наше восприятие блеска.
Проще говоря:
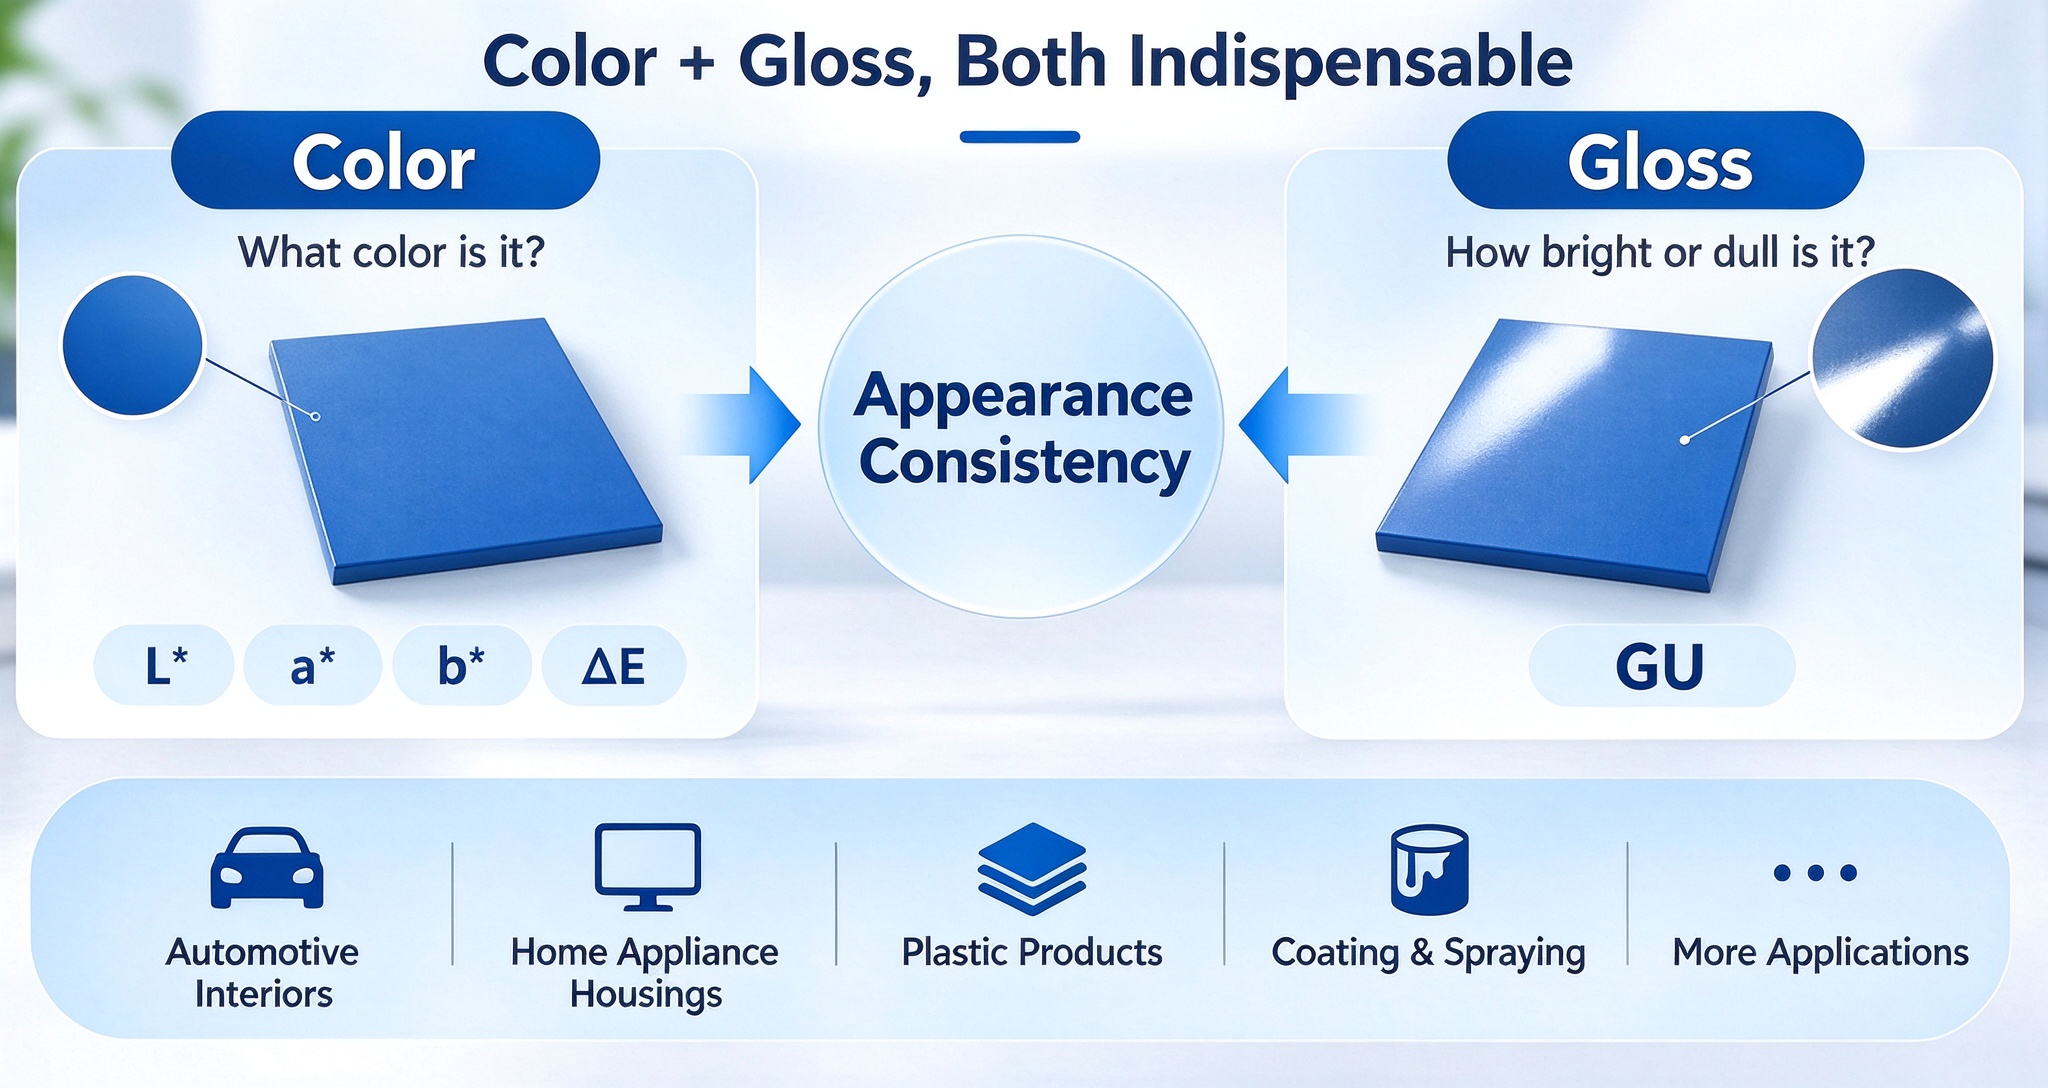
Цвет отвечает на вопрос «Какого цвета объект?», а блеск — на вопрос «Насколько он глянцевый или матовый?».
Возьмем, к примеру, две черные пластиковые панели: даже если их цветовые показатели почти совпадают, одна из них может быть глянцевой, а другая — матовой. В результате при сравнении разница между ними становится очевидной.
Таким образом, для изделий, к которым предъявляются высокие требования по визуальной однородности, одних лишь данных о цвете может быть недостаточно для полной оценки реальных различий, воспринимаемых человеком.
II. Как измеряется блеск?
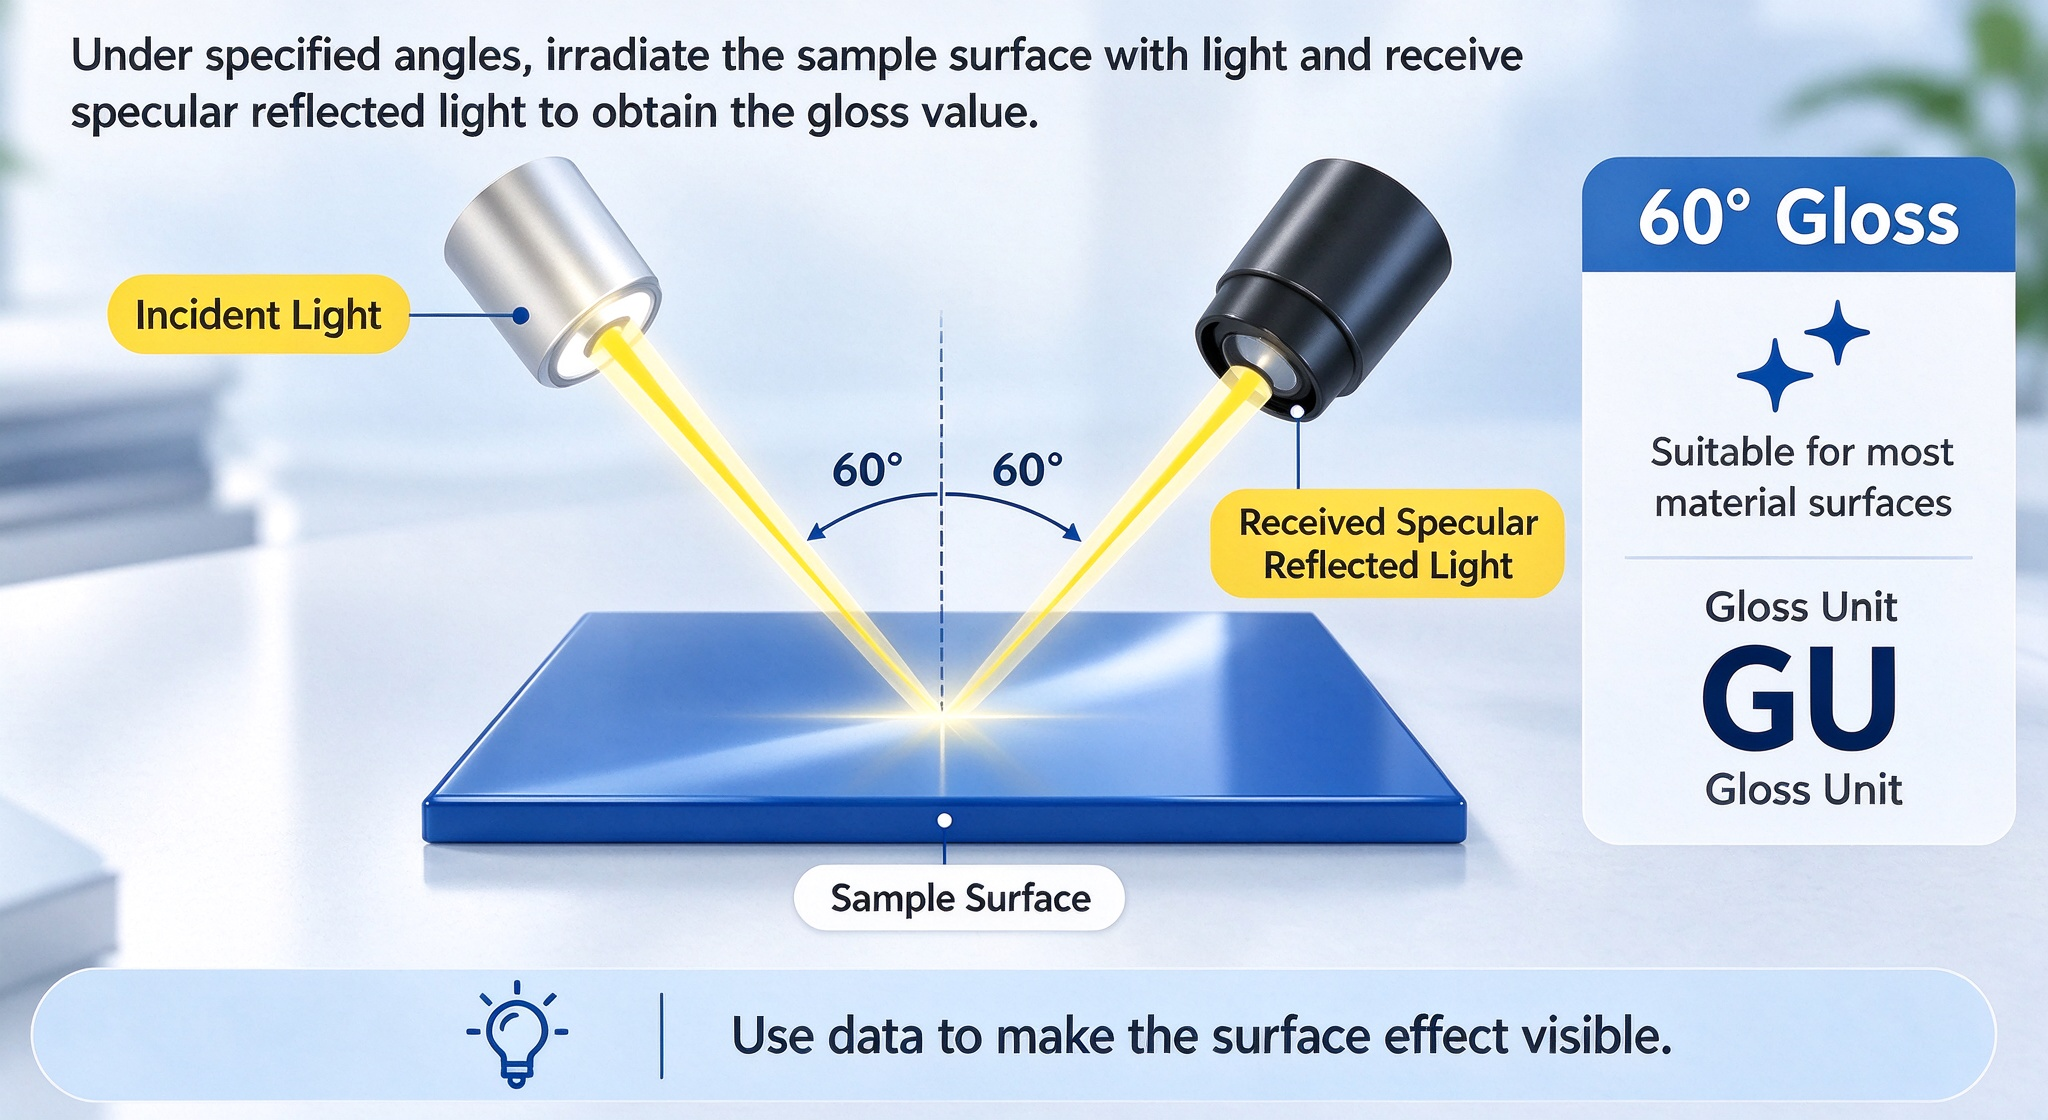
По сути, измерение блеска заключается в оценке зеркального отражения света от поверхности материала при заданных геометрических условиях.
На практике измерения часто проводятся под разными углами — например, 20°, 60° и 85°. При этом угол 60° является стандартной геометрической конфигурацией для измерения блеска, подходящей для оценки этого показателя у самых разных материалов.
Блеск обычно выражается в единицах блеска (Gloss Units, GU).
Изменения значений GU позволяют определить, изменилось ли состояние поверхности изделия — например, при переходе от одной производственной партии к другой или вследствие вариаций в технологических процессах.
Так, в таких процессах, как нанесение покрытий методом распыления или литье под давлением, любые изменения в состоянии покрытия, поверхности пресс-формы или параметрах технологического процесса могут отразиться на показателях блеска готового изделия.
III. Почему цвет и блеск следует оценивать в совокупности?
Хотя цвет и блеск являются самостоятельными характеристиками внешнего вида, на практике при контроле качества их часто анализируют совместно.
Например, если при сравнении производственного образца с эталоном обнаруживается визуальное расхождение, можно уточнить причину:
изменился ли цвет или же изменился блеск поверхности?
Если выявлено значительное различие в показателях цвета, то в ходе анализа следует уделить внимание сырью, рецептуре цвета и производственным процессам. Если же цвета совпадают, а уровни блеска различаются, то внимание стоит сосредоточить на состоянии поверхности материала и методах его обработки.
Такой подход позволяет перевести субъективное восприятие того, что «объекты выглядят несколько иначе», в плоскость двух поддающихся количественной оценке параметров: разницы в цвете и разницы в блеске.
Кроме того, данный метод упрощает регистрацию данных и обеспечивает прослеживаемость, что крайне важно для управления партиями продукции, входного контроля материалов и контроля качества на всех этапах производственного процесса.
IV. Можно ли измерить цвет и блеск одновременно?
В рамках традиционных процедур контроля цвет и блеск обычно измеряются по отдельности: для этого используются колориметр и блескомер соответственно. Если для образца требуются оба вида измерений, это влечет за собой необходимость отдельного позиционирования, проведения замеров и регистрации данных для каждого из них.
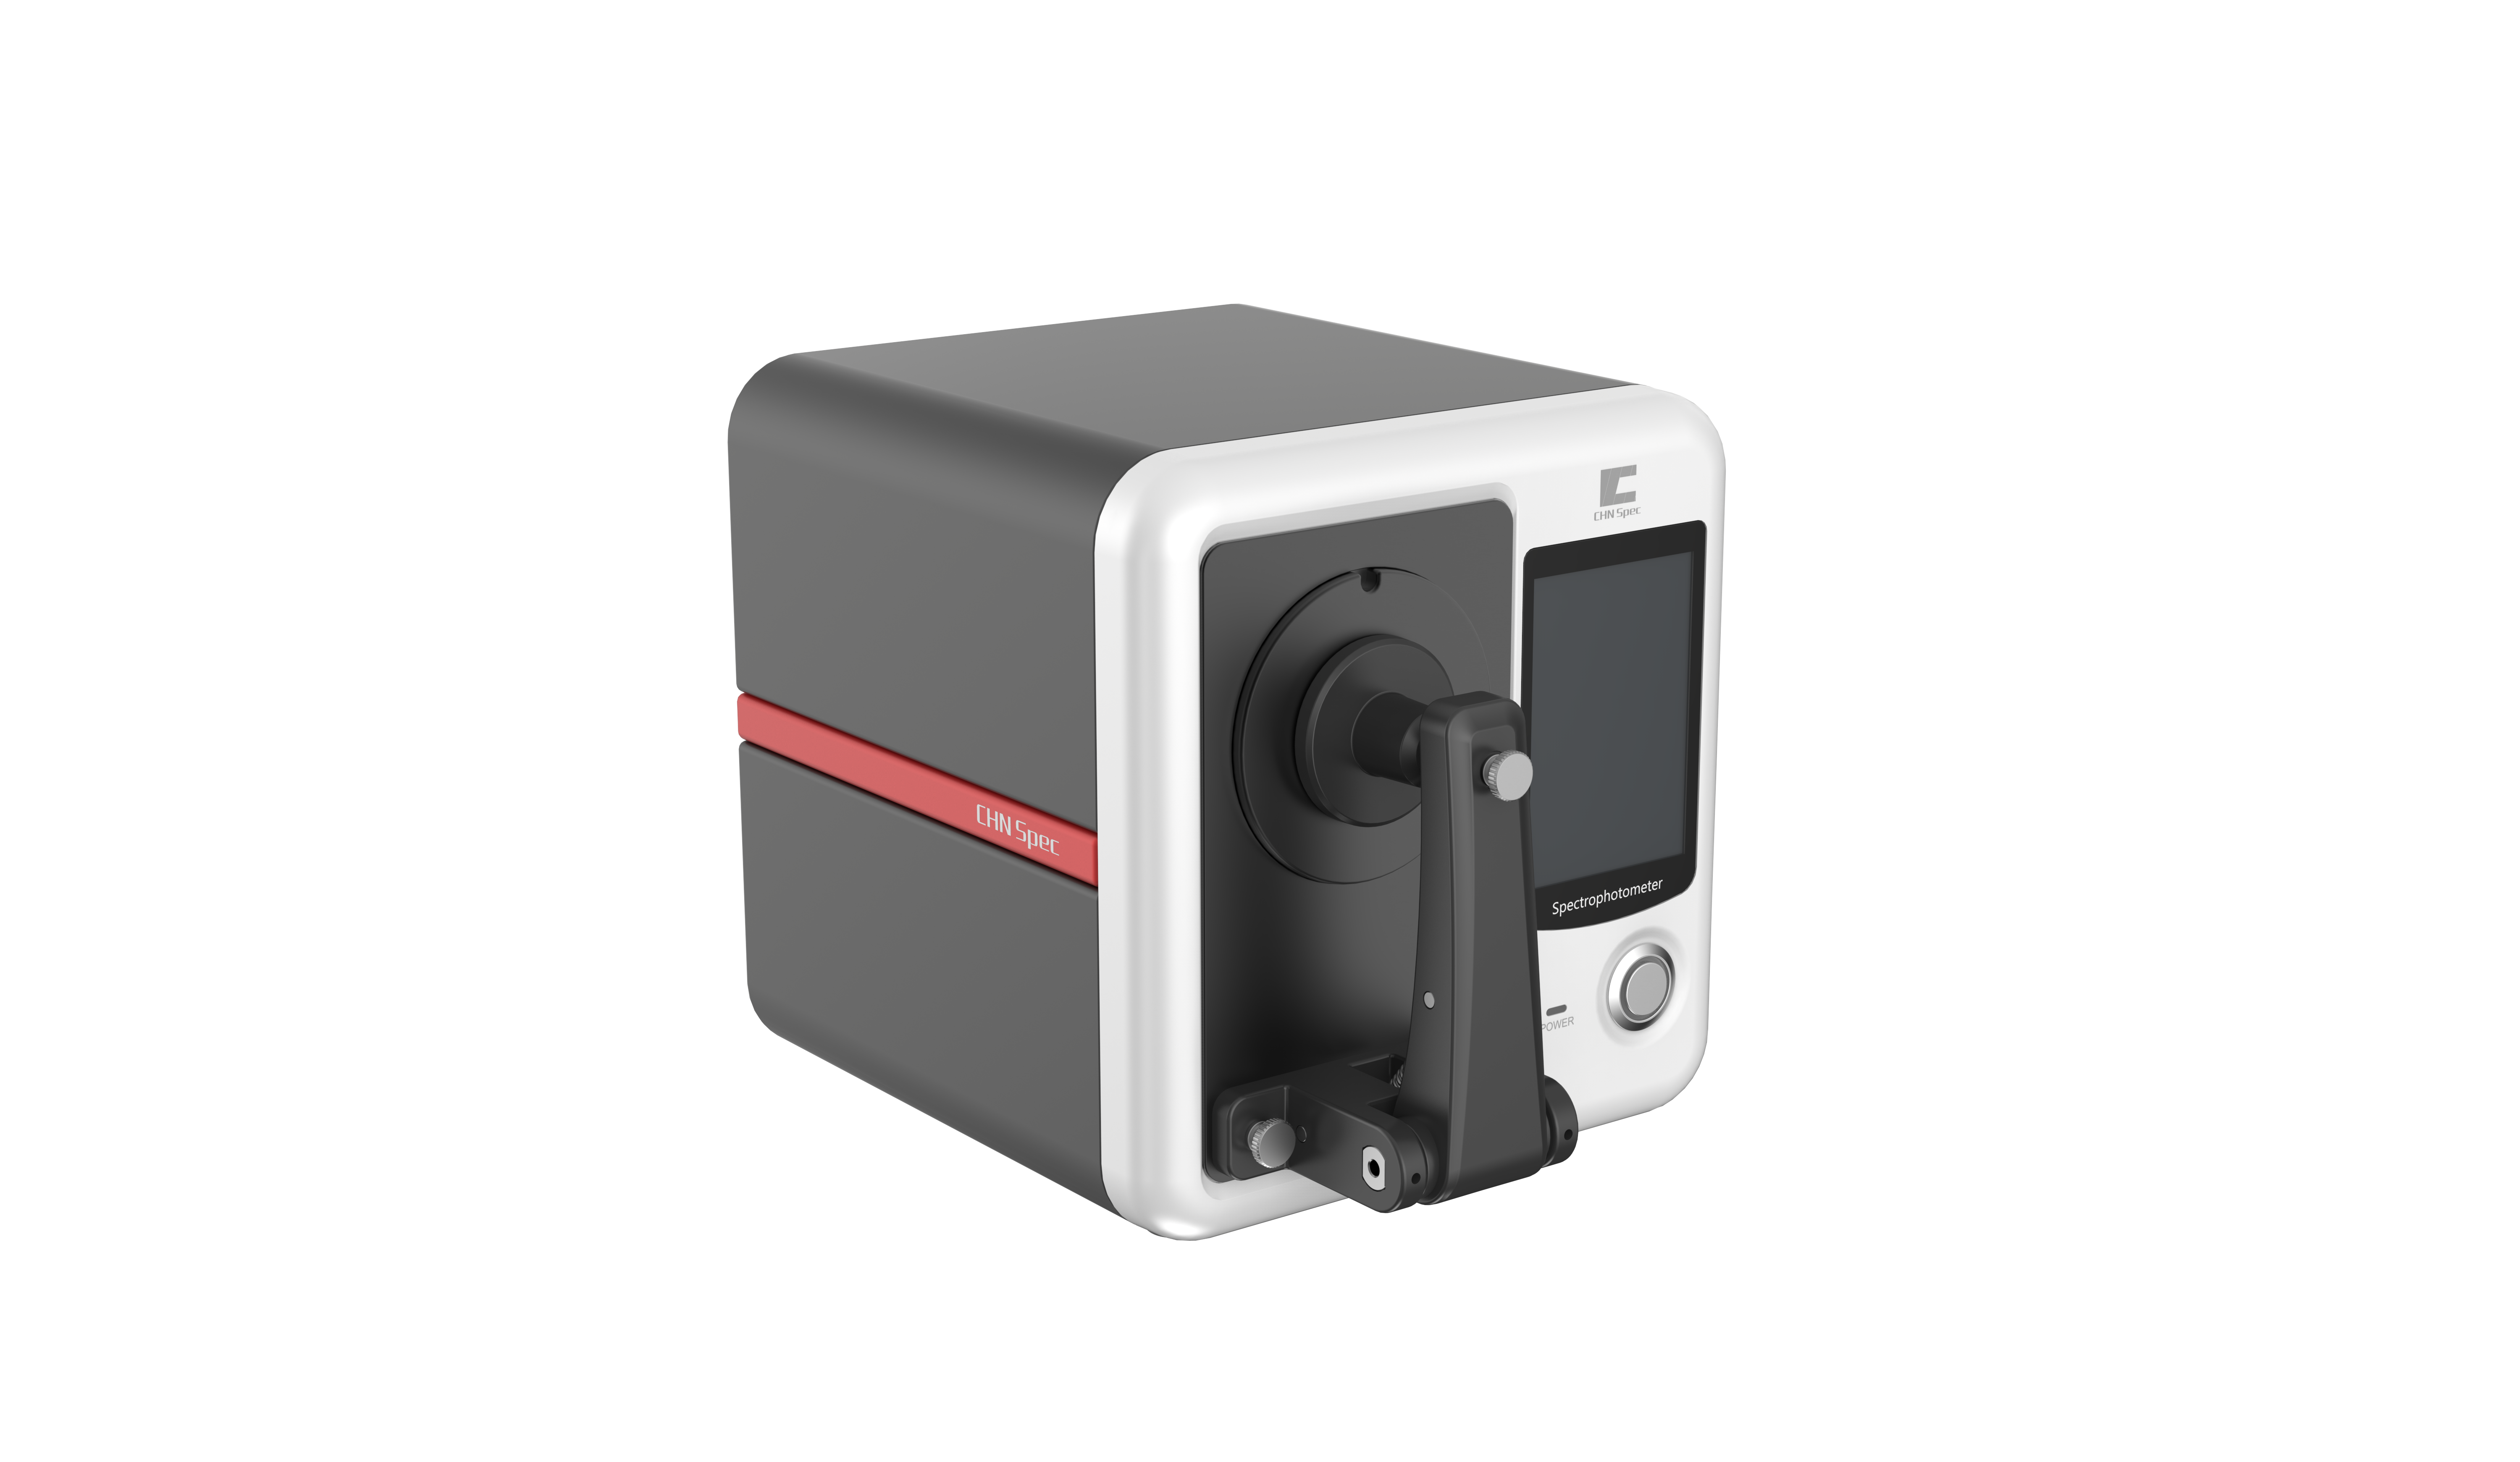
Для решения этой задачи настольный спектрофотометр CHNSpec DS-87CG45/0 объединяет функции измерения цвета и блеска в одном устройстве.
Прибор использует оптическую геометрию 45/0 для измерения цвета в диапазоне длин волн 360–740 нм. Повторяемость измерений цвета составляет ΔE*ab ≤ 0,02, а межприборное расхождение — ΔE*ab ≤ 0,2. Кроме того, устройство оснащено встроенной функцией измерения блеска под углом 60° в диапазоне 0–400 GU.
Таким образом, данные о цвете и блеске образца можно получить в ходе одного процесса измерения.
V. От «восприятия цвета» к «оценке внешнего вида»
Хотя показатель ΔE является ключевым критерием контроля качества цвета, фактический внешний вид изделия не определяется одним лишь числовым значением.
Для продукции с особыми требованиями к поверхности — например, изделий из пластика, лакокрасочных покрытий, элементов интерьера автомобилей или корпусов бытовой техники — цвет и блеск выступают в качестве взаимодополняющих параметров оценки.
Анализ стабильности как цвета, так и блеска позволяет получить более многогранное представление о различиях во внешнем виде изделий.
В этом и заключается истинная ценность комплексного измерения цвета и блеска: такой подход — это не просто объединение двух измерительных функций, а способ преобразования различий во внешнем виде (которые раньше описывались лишь субъективно, «на глаз») в точные данные, поддающиеся измерению, сравнению и фиксации.


Получите бесплатную оценку
Электронная почта*
Телефон*
Имя*
Государство*
Какие продукты вас интересуют?*
код