外観品質管理のための色・光沢測定 | CHNSpec DS‑87CG 分光測色計
プラスチック、塗料、自動車の内装材、家電製品の筐体といった製品の品質管理において、「色の整合性」は極めて重要な検査基準となることが少なくありません。
多くの企業では、色彩計(カラーメーター)を用いて、人間の目で捉えられる色をL値、a値、b値、ΔE値といったデータに変換し、サンプルと基準品との間の色差を評価しています。
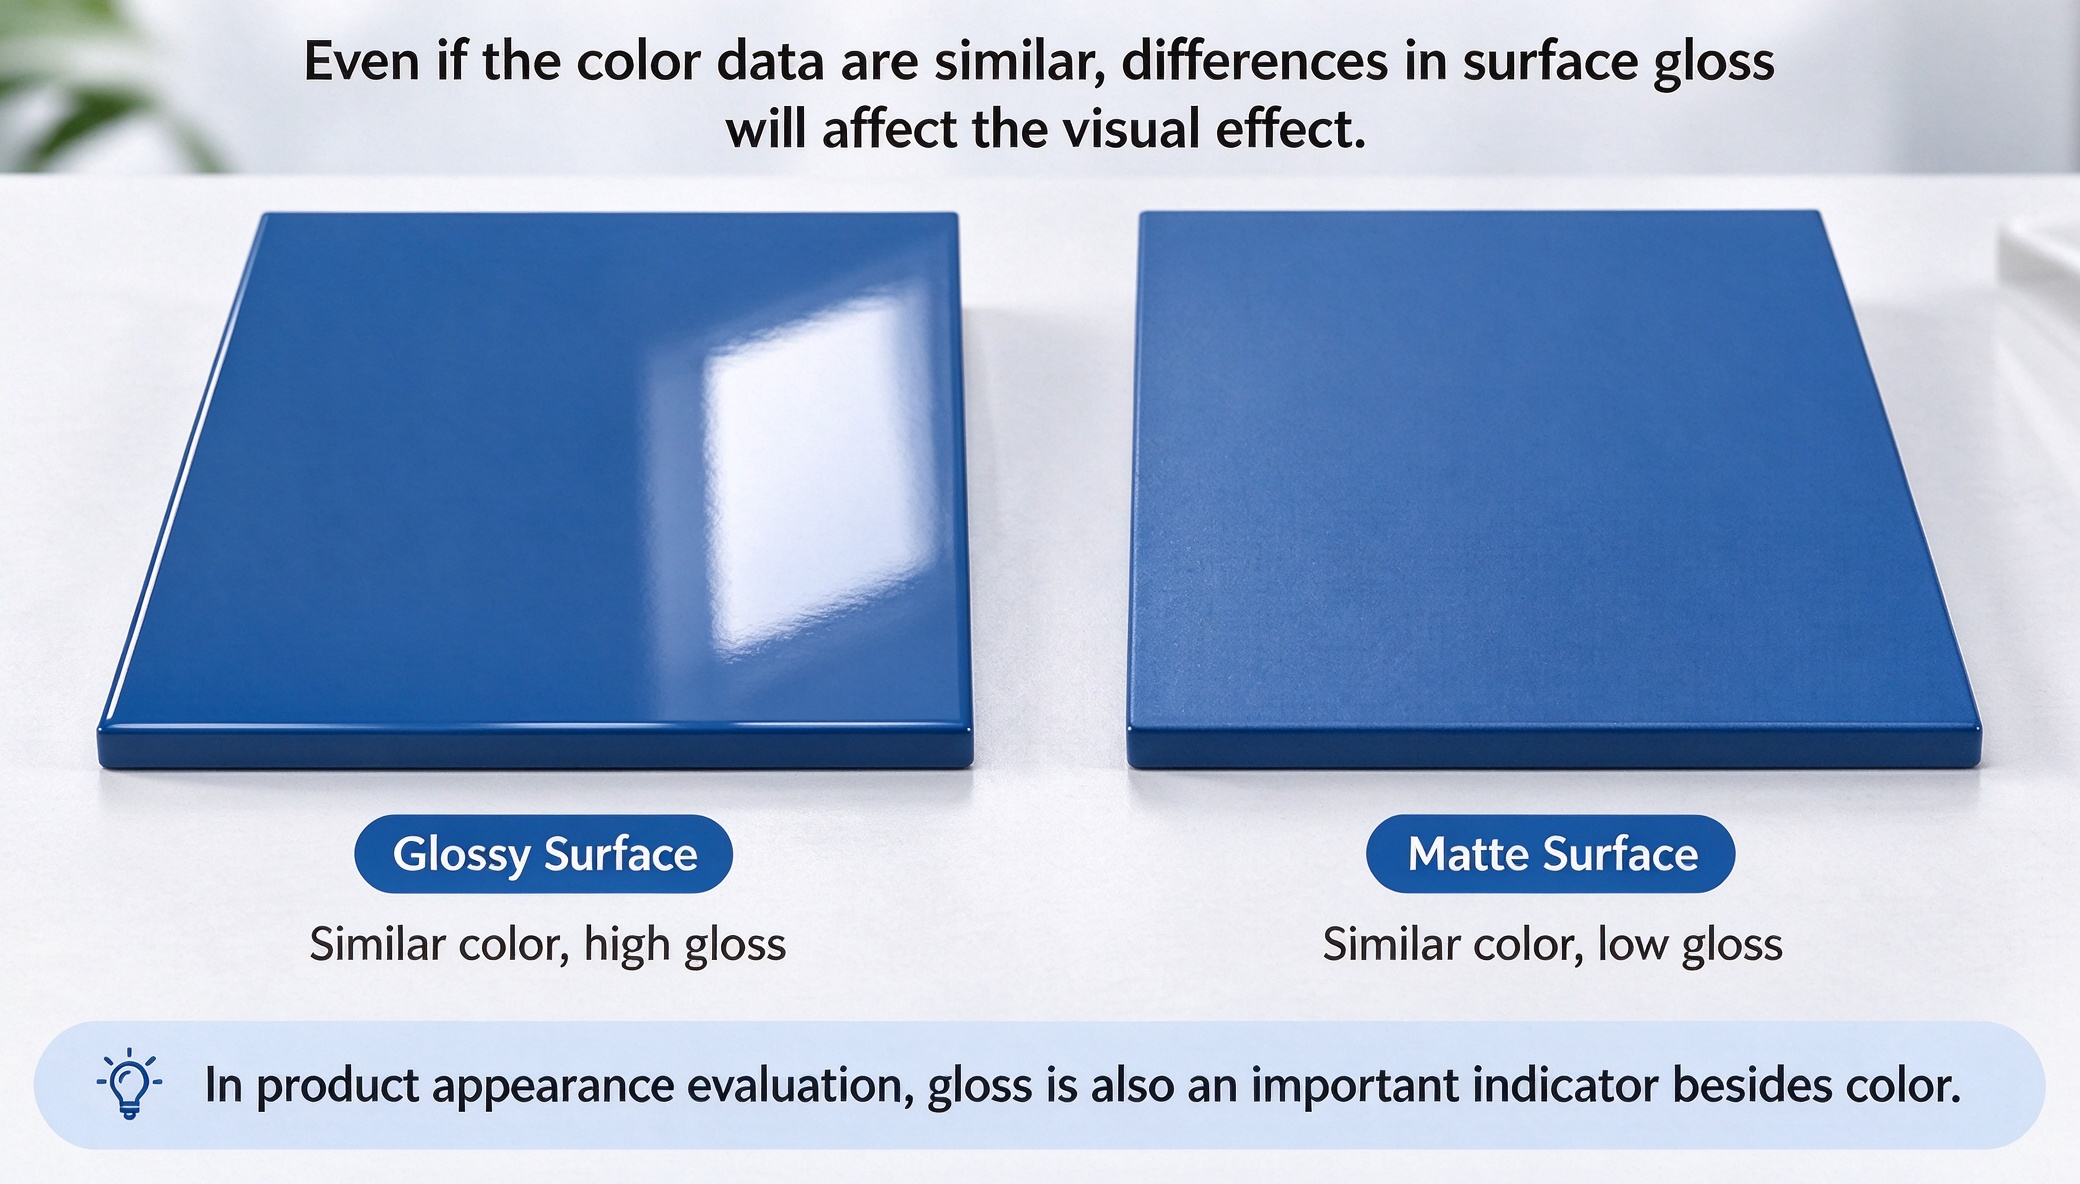
しかし、実際の検査現場では、「2つのサンプルの色データは非常に似ているにもかかわらず、並べてみると目視で明確な違いがわかる」という問題がしばしば発生します。
なぜ、このようなことが起こるのでしょうか。
その理由の一つは、私たちが「見た目(外観)」として認識するものには、単なる「色」以上の要素が含まれているからです。
I. 製品の外観評価:色と光沢という異なる側面
光が物体の表面に当たると、吸収、反射、散乱といった現象が起こります。
可視光の各波長に対する物体の反射特性が、私たちが認識する「色」を決定づける一方、鏡面反射(鏡のような反射)の特性は、私たちが感じる「光沢」に影響を与えます。
簡単に言えば、以下のようになります。
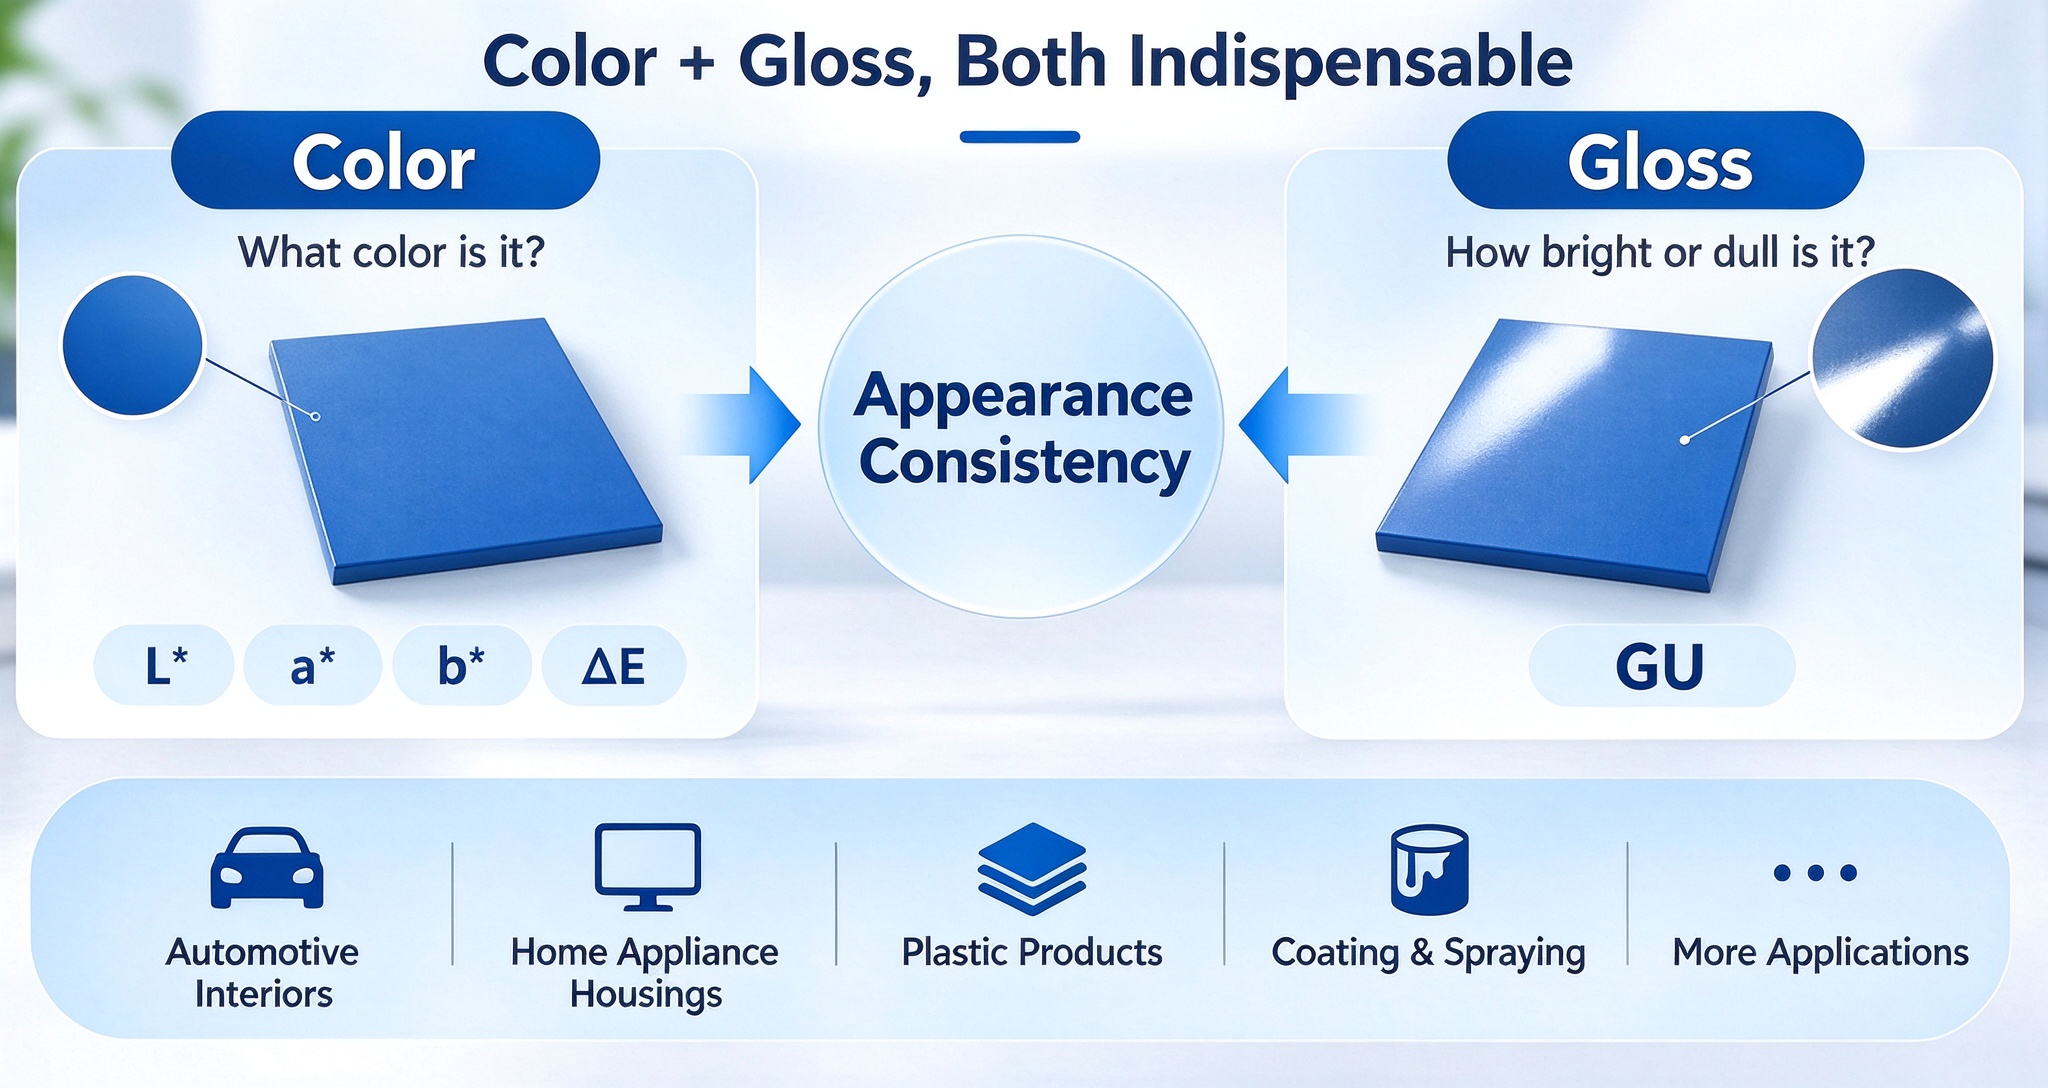
「色」は「何色か?」という問いに対する答えであり、「光沢」は「どの程度光っているか、あるいはマット(つや消し)か?」という問いに対する答えです。
例えば、2枚の黒いプラスチックパネルを考えてみましょう。たとえ色データがほぼ同じであっても、一方は表面に光沢があり、もう一方はマットな質感であるかもしれません。その場合、2つを並べると、その違いは一目瞭然となります。
したがって、高いレベルでの視覚的な整合性が求められる製品においては、色データだけに頼るだけでは、実際に目に見える違いを完全には捉えきれない可能性があるのです。
II. 光沢はどのように測定されるのか?
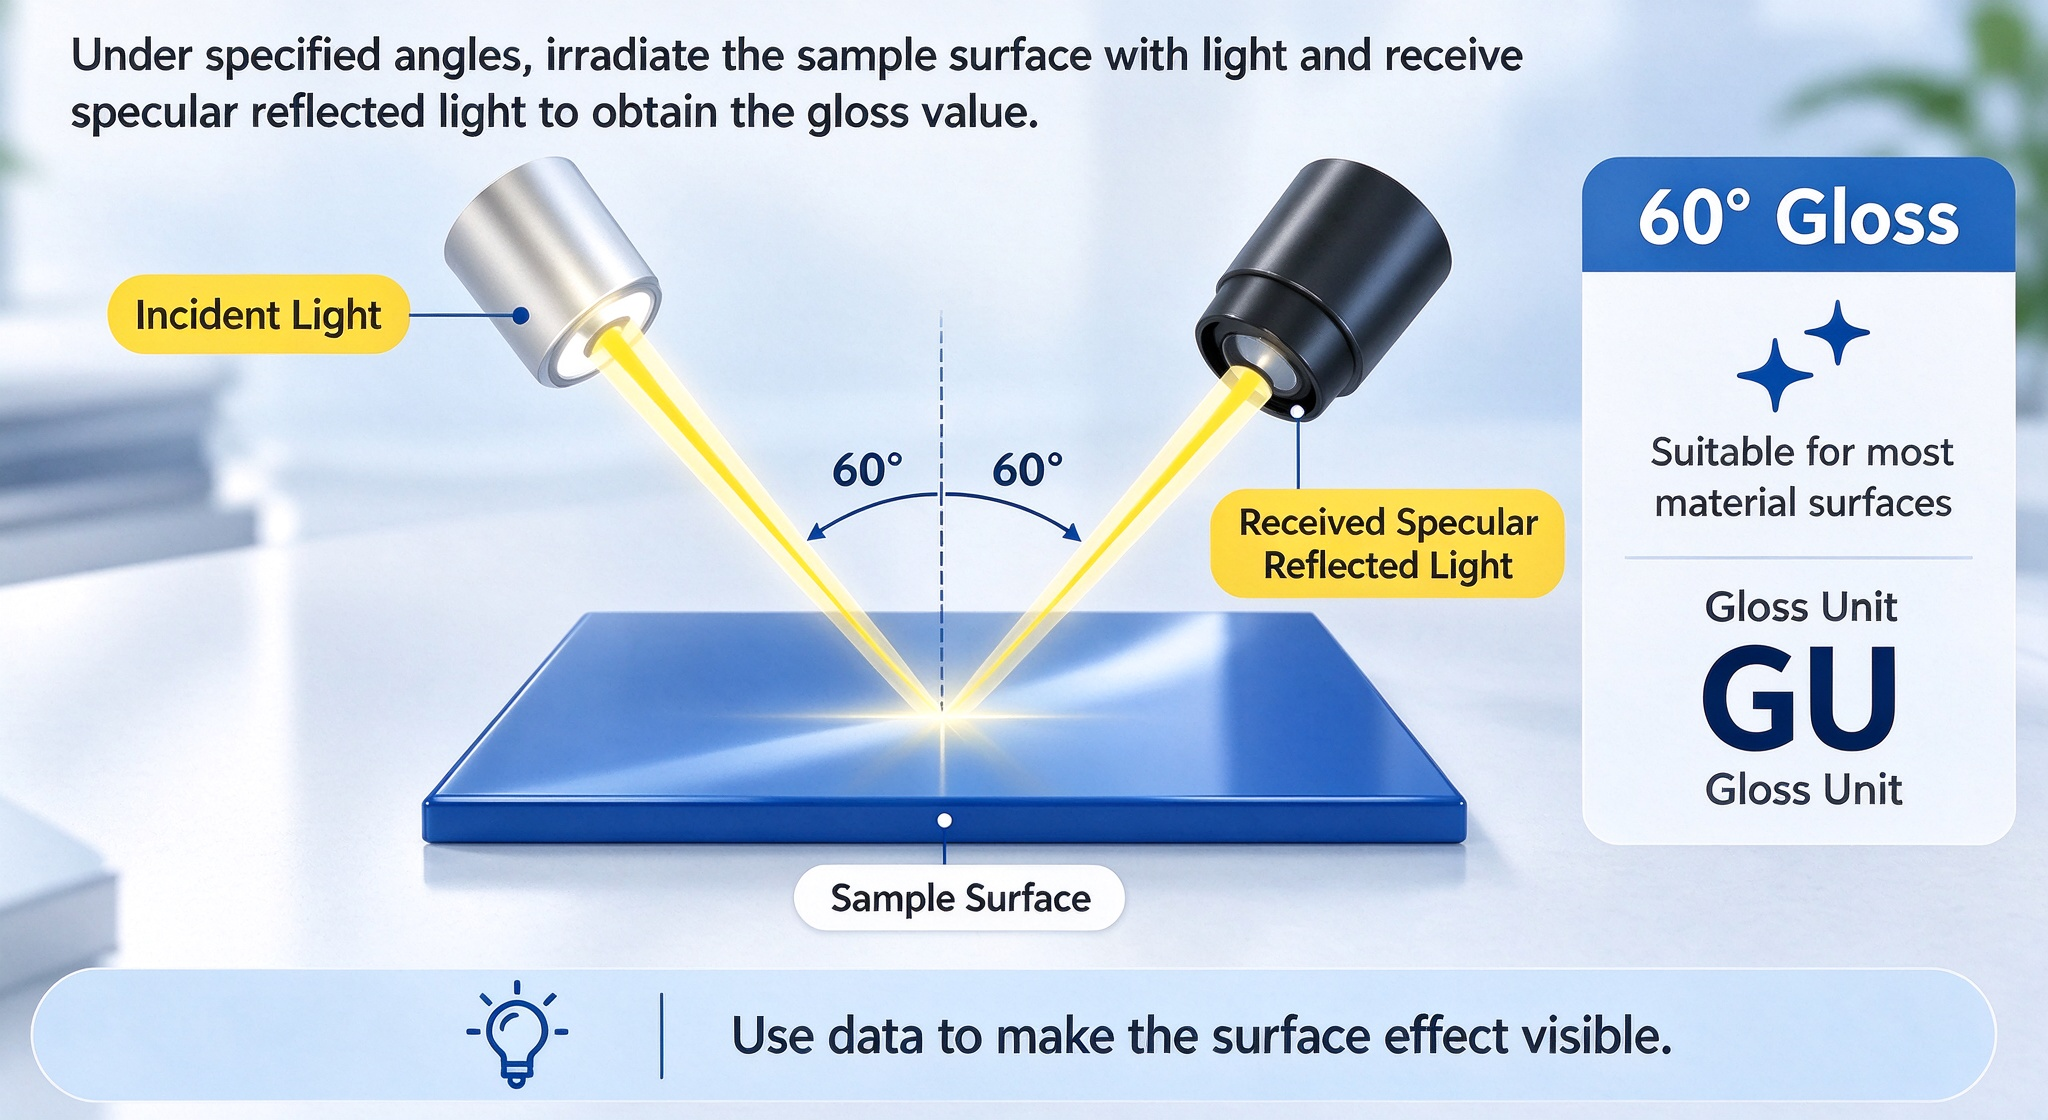
本質的に、光沢の測定とは、特定の幾何学的条件下において、材料の表面から生じる「鏡面反射(鏡のような反射)」を評価することです。
実際の測定では、20°、60°、85°といった様々な角度から測定が行われることが一般的です。中でも60°は光沢測定における標準的な幾何学的条件であり、幅広い材料の表面光沢を評価するのに適しています。
光沢は、通常「光沢単位(GU:Gloss Unit)」で表されます。
GU値の変化を確認することで、製造ロット間での製品表面の状態に変化が生じていないか、あるいは製造プロセスの変動が影響していないかを判断する手がかりとなります。
例えば、スプレー塗装や射出成形といった工程において、塗装の状態、金型表面、あるいは加工条件などに何らかの変化が生じた場合、それが最終製品の光沢データに反映されることがあります。
III. なぜ色と光沢を併せて評価すべきなのか?
色と光沢は、それぞれ異なる外観特性ですが、実際の品質管理の現場では、これらを併せて分析することがよくあります。
例えば、製造サンプルを基準品と比較した際に、見た目に違いが確認された場合、次のような判断が可能になります。
「色が変化したのか、それとも表面の光沢が変化したのか?」
色データに大きな差異がある場合は、原材料、配合(調色)、製造工程に焦点を当てて調査を進めることができます。一方、色は似ているものの光沢度が異なる場合は、材料の表面状態や加工技術に重点を置いて調査を行うべきです。
このアプローチにより、「何となく見た目が違う」といった主観的な観察結果を、「色差」と「光沢差」という、定量化可能な2つの側面へと分解することができます。
さらに、この手法はデータの記録やトレーサビリティの確保にも役立ちます。これは、ロット管理や受入検査、そして製造工程全体を通じた品質管理において、非常に有益なものです。
IV. 色と光沢を同時に測定することは可能か?
従来の検査工程では、色と光沢はそれぞれ色彩計と光沢計を用いて別々に測定されるのが一般的です。そのため、サンプルに対して両方の測定を行う場合、それぞれ個別に位置決め、測定、データ記録の作業が必要となります。
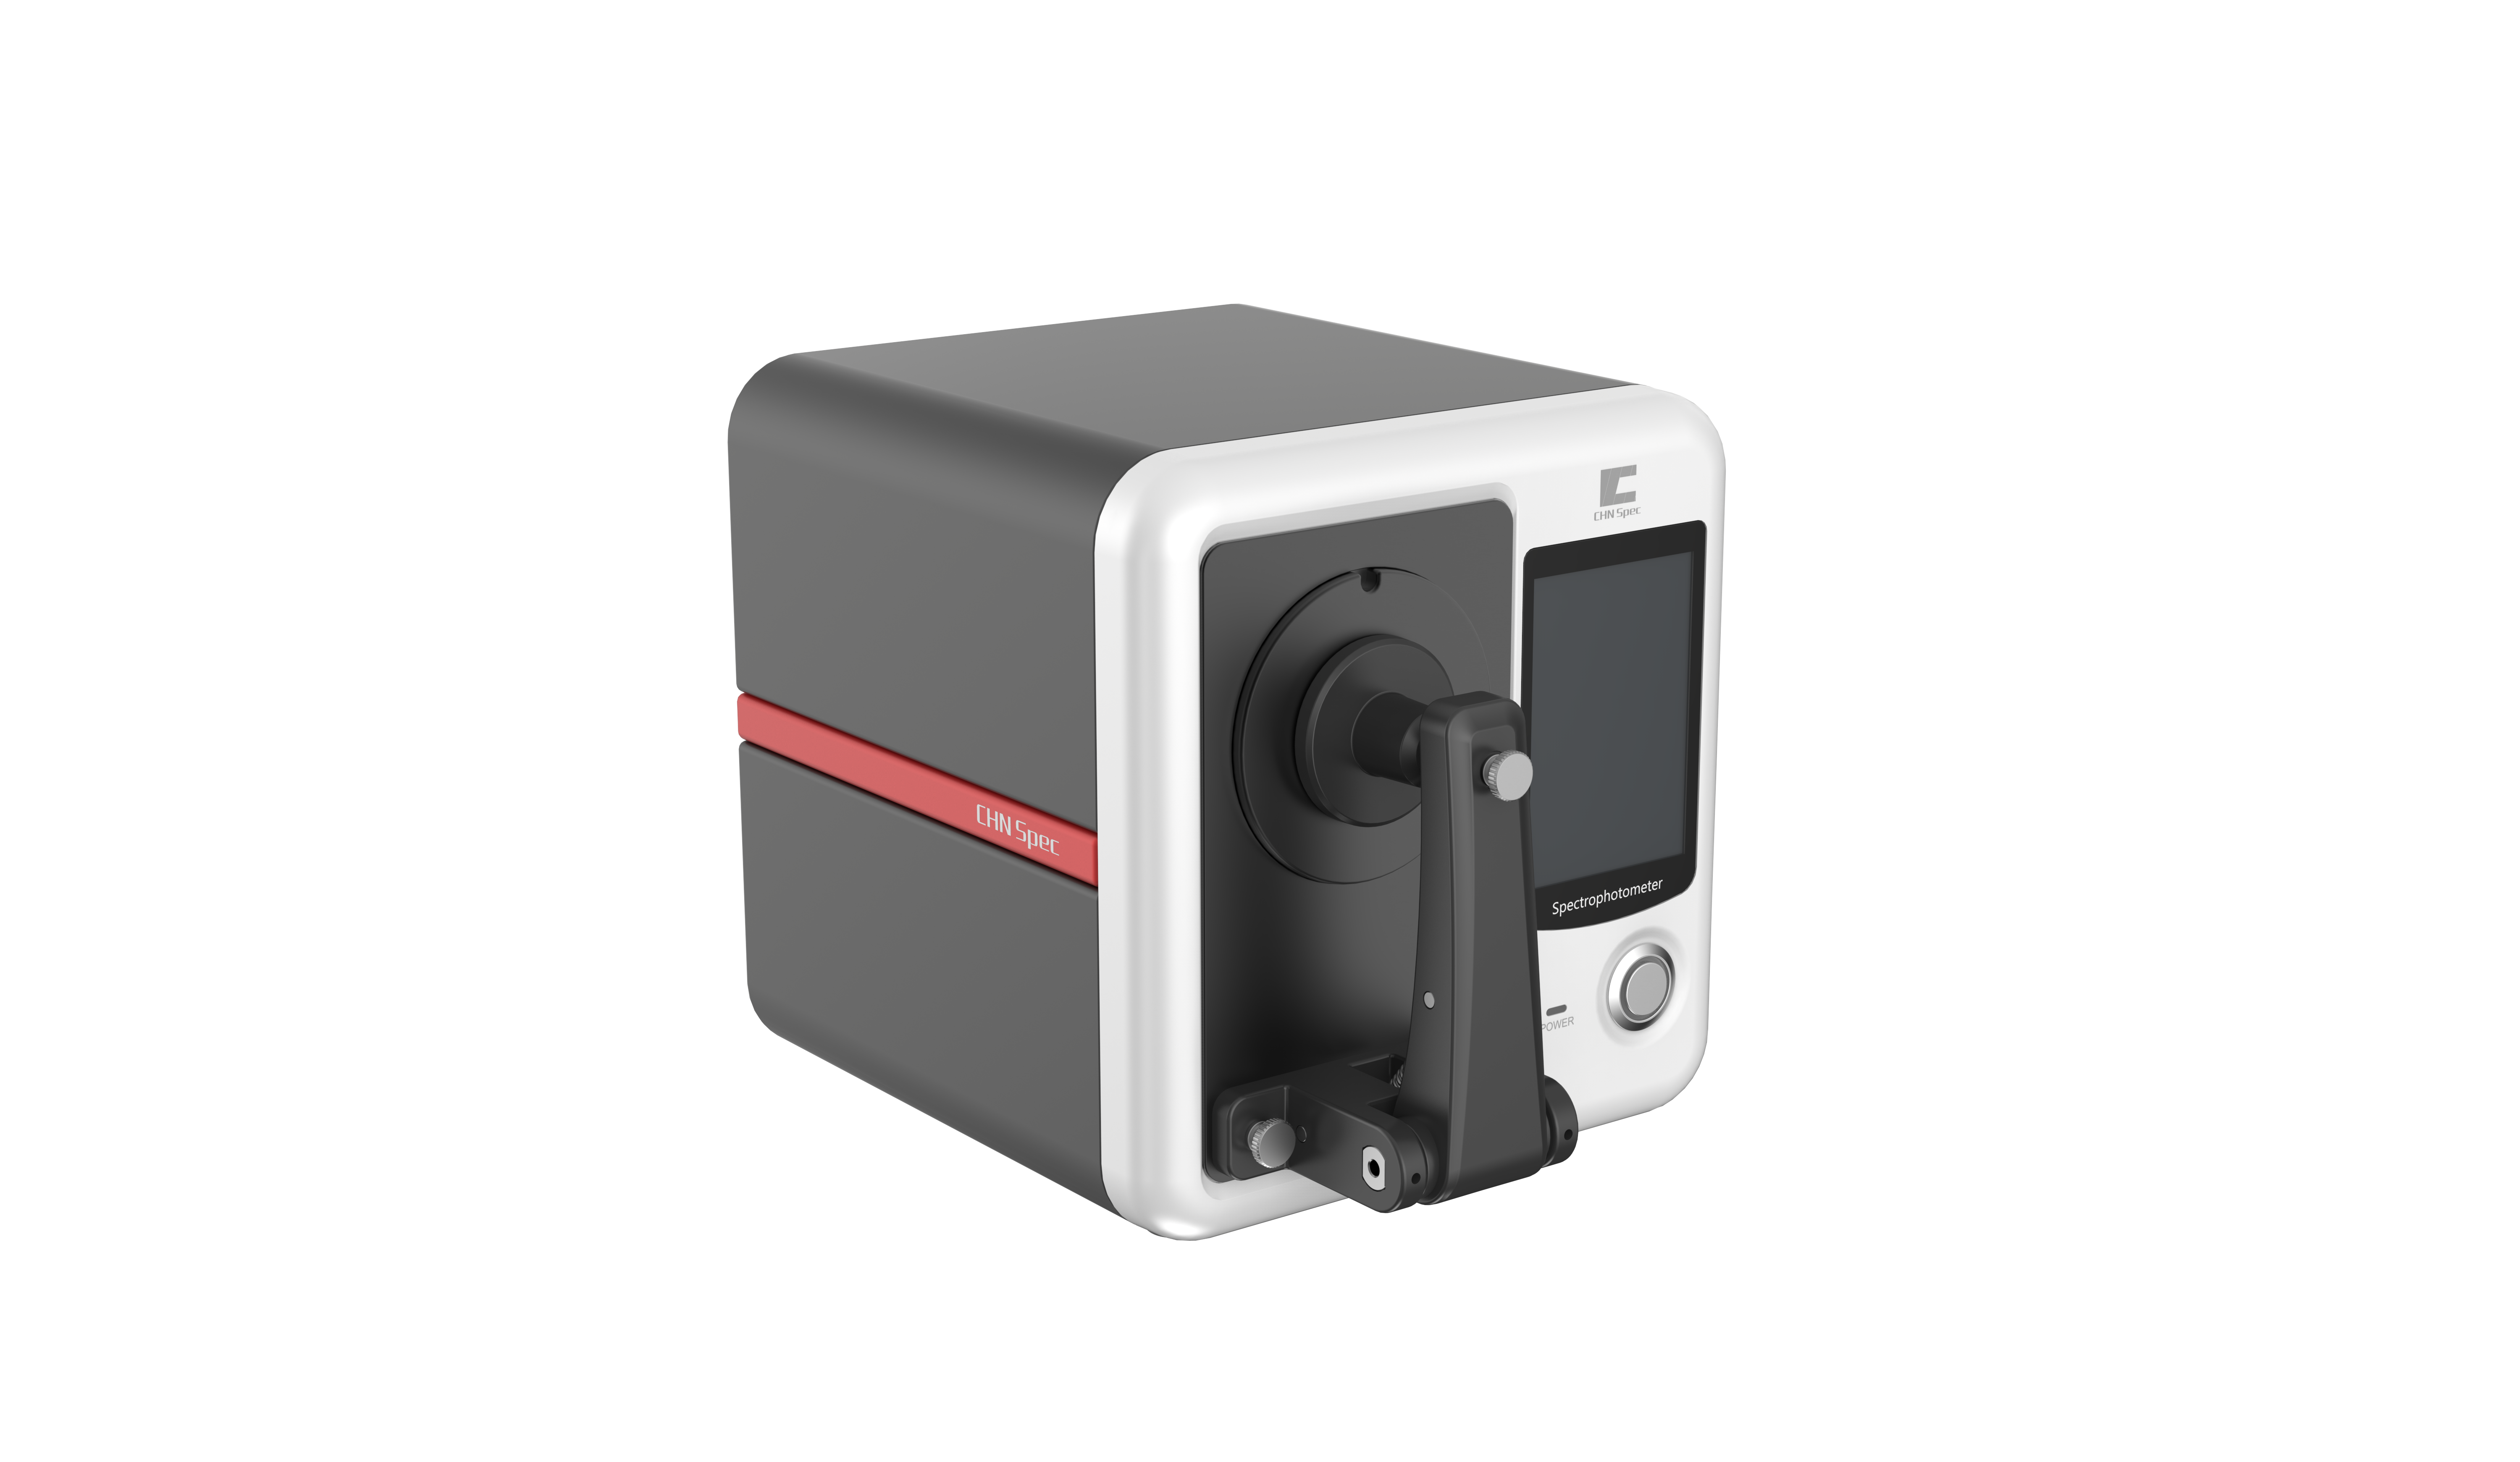
この課題を解決するのが、卓上型分光測色計「CHNSpec DS-87CG45/0」です。本機は、色と光沢の測定機能を1台の装置に統合しています。
本装置は、色測定において45/0光学系を採用しており、360~740 nmの波長範囲をカバーします。色測定の繰り返し性はΔE*ab ≤ 0.02、機差(装置間誤差)はΔE*ab ≤ 0.2という高い精度を実現しています。さらに、60°の光沢測定機能も内蔵されており、0~400 GUの範囲で測定が可能です。
その結果、1回の測定プロセスで、サンプルの色と光沢の両方のデータを取得することができます。
V. 「色を見る」から「外観を評価する」へ
ΔE(色差)は色品質管理における重要な指標ですが、製品の実際の外観は、単一のデータポイントだけで決まるものではありません。
プラスチック、塗料、自動車の内装材、家電製品の筐体など、表面に対して特定の要件が求められる製品においては、色と光沢が、評価を補完し合う要素となります。
色の一貫性と光沢の一貫性の双方を考慮することで、製品間の外観の差異を、より多角的に把握することが可能になります。
これこそが、色と光沢を統合して測定することの真の価値です。単に2つの測定機能を組み合わせるにとどまらず、従来は主観的な視覚表現に頼っていた「外観の差異」を、測定・比較・記録が可能なデータへと変換できるのです。


